






ACTUALITÉS
Liste des catégories
Articles récents
 Comment vérifier l’épaisseur du revêtement d’un poteau Z galvaniséSep 16, 2026
 La glissière de sécurité à poteaux Z convient-elle aux applications sur terre-plein central des autoroutes à chaussées séparéesSep 16, 2026
 Comment inspecter l’alignement d’une glissière de sécurité à poteaux en Z après l’installationSep 16, 2026
Comment vérifier l'épaisseur du revêtement sur un poteau Z galvanisé
Dans les systèmes de glissières de sécurité routières, un poteau Z n'est pas seulement un élément de support. Il transfère la charge de la lisse au sol, reste exposé pendant des années à l'humidité et aux contaminants routiers, et est difficile à remplacer une fois la ligne de barrière installée. Le revêtement de zinc fait donc partie de la décision relative à la sécurité et à la durabilité, et ne constitue pas simplement une finition visuelle.
La vérification de l'épaisseur du revêtement sur un poteau Z galvanisé aide les équipes qualité à confirmer que la couche protectrice est suffisamment continue et que le produit satisfait à l'exigence de revêtement indiquée dans le bon de commande, les plans du projet, la norme applicable ou le plan d'inspection. L'approche la plus pratique est généralement une mesure non destructive de l'épaisseur par méthode magnétique, complétée par une inspection visuelle et des enregistrements de production traçables.
Une inspection fiable doit répondre à plus d'une question : y a-t-il du zinc sur l'acier ? Le revêtement est-il raisonnablement uniforme sur l'ensemble du poteau ? Les zones critiques près des trous poinçonnés, des pliages, des soudures et des bords coupés sont-elles suffisamment protégées ? Et le résultat mesuré correspond-il au critère d'acceptation de ce projet routier particulier ?
Commencez par confirmer ce qui a été spécifié
Avant de prendre des mesures, confirmez si le poteau Z a été galvanisé à chaud après fabrication ou s'il est fabriqué à partir de feuillard d'acier pré-galvanisé, puis poinçonné ou formé. Cette distinction est importante. Un poteau fabriqué et envoyé dans un bain de galvanisation à chaud est généralement évalué selon les spécifications applicables à la galvanisation discontinue, tandis qu'une tôle ou une bobine galvanisée en continu peut être achetée selon une désignation de masse de revêtement, puis mise en forme.
Ne présumez pas qu'un même critère de revêtement s'applique à chaque élément en acier d'un ensemble de glissière de sécurité. Les lisses, poteaux Z, entretoises, boulons, composants terminaux et supports sur mesure peuvent présenter des formes de matériaux et des normes de référence différentes. Dans de nombreux projets, les notes des plans et les spécifications contractuelles constituent l'autorité finale. Des normes telles que ISO 1461, ASTM A123/A123M, ASTM A653/A653M, ISO 2178 et ASTM E376 peuvent être pertinentes selon le produit et le marché, mais l'édition applicable et les règles d'acceptation doivent être identifiées avant l'inspection.
Cela est particulièrement important lorsqu'un poteau fait partie d'un système de barrière conçu conformément à une exigence routière régionale. Un système de lisses peut être fourni selon une spécification de glissière de sécurité, tandis que ses poteaux de support sont régis par des dispositions distinctes concernant les plans, l'acier, la galvanisation ou l'approvisionnement.
Utilisez un appareil de mesure d'épaisseur de revêtement par induction magnétique
Pour le zinc sur acier, un appareil à induction magnétique est l'outil de terrain habituel. Le zinc est non magnétique et le substrat en acier est magnétique, ce qui permet à l'instrument d'estimer la distance entre l'extrémité de la sonde et l'acier situé sous le revêtement. Les appareils modernes affichent généralement le résultat en micromètres ou en mils. Utilisez une seule unité de manière cohérente dans tout le relevé d'inspection ; mélanger les unités est un moyen simple de créer des erreurs de rapport évitables.
L'appareil doit convenir à la mesure de revêtements non magnétiques sur des substrats ferreux. Un appareil à courants de Foucault destiné aux revêtements non conducteurs sur des métaux non ferreux n'est pas l'instrument principal approprié pour cette tâche. Un appareil peut sembler fournir une mesure sur un mauvais substrat, mais cela ne rend pas le résultat valide.
L'étalonnage fait partie de la mesure
Vérifiez l'appareil avant chaque poste d'inspection, après un changement de pile, après un changement de température important et chaque fois que les résultats semblent incohérents. Suivez la procédure d'étalonnage du fabricant de l'instrument. Cela inclut généralement le réglage du zéro sur une plaque de référence en acier non revêtue et la vérification des performances à l'aide de cales d'épaisseur certifiées ou traçables.
L'acier de référence doit être raisonnablement similaire au substrat du poteau en termes de propriétés magnétiques, d'épaisseur et d'état de surface. Un coupon mince ou une surface de référence très rugueuse peut affecter la réponse. Si le poteau présente une surface de galvanisation à chaud visiblement rugueuse, utilisez la fonction de moyenne de l'appareil lorsqu'elle est disponible et évitez d'interpréter une mesure unique comme étant l'épaisseur du revêtement de l'ensemble du composant.
Où mesurer sur un poteau Z
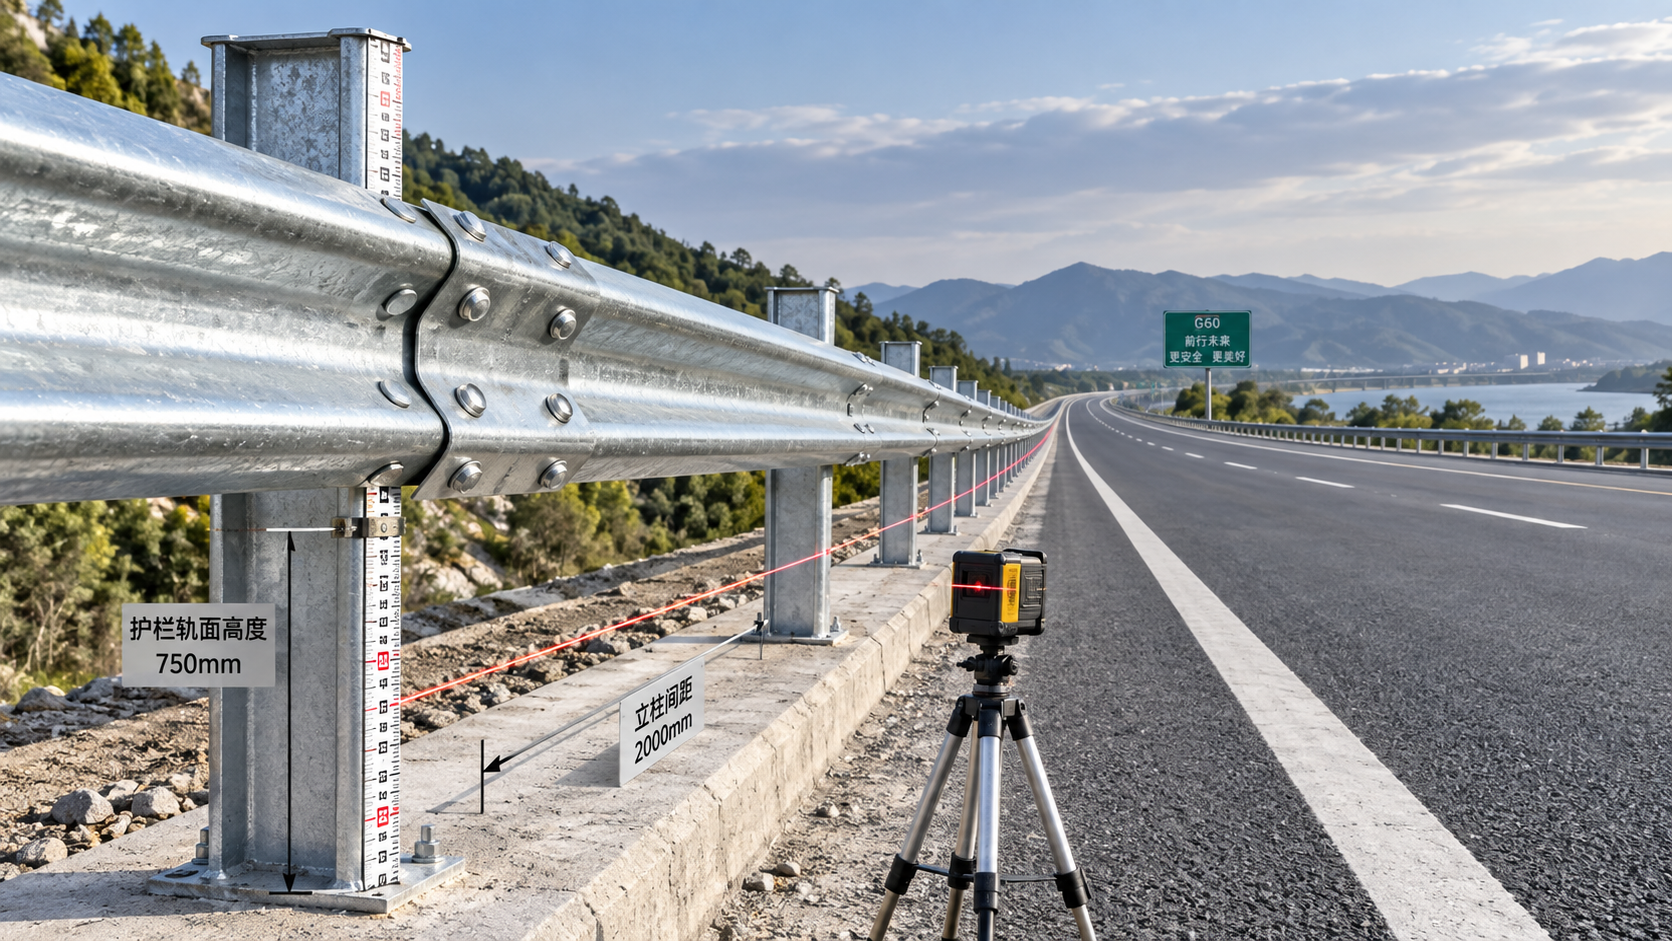
La géométrie d'un poteau Z constitue le principal défi d'inspection. Ses ailes, son âme, ses plis, ses trous poinçonnés et ses transitions ne reçoivent ni ne retiennent le zinc exactement de la même manière. Un plan d'échantillonnage pertinent couvre des zones représentatives plutôt que de se concentrer sur la face la plus large et la plus facile d'accès.
Pour chaque poteau sélectionné, effectuez des mesures sur des zones planes accessibles des deux ailes et de l'âme. Répartissez les points de mesure sur la longueur plutôt que de mesurer uniquement près d'une extrémité. Maintenez la sonde éloignée des bords, pliages prononcés, bords de trous, bavures, soudures, étiquettes, coulures importantes et marques de manutention évidentes, sauf si ces emplacements font spécifiquement l'objet d'une investigation. Ces caractéristiques peuvent fausser les mesures de l'appareil ou produire une valeur locale qui ne représente pas l'état général du revêtement.
En même temps, n'ignorez pas les détails critiques. Une fois les mesures générales terminées, inspectez visuellement les trous poinçonnés, les angles formés, les extrémités coupées, les fixations soudées et les zones susceptibles d'avoir été en contact avec des chaînes ou des supports de levage. Un appareil de mesure de revêtement est utile sur les surfaces voisines appropriées, mais l'examen visuel est souvent préférable pour identifier l'acier nu, les inclusions de cendres, l'écaillage, les pointes de zinc acérées ou les dommages introduits après la galvanisation.
Une séquence de mesures pratique
- Nettoyez la saleté non adhérente, l'eau, l'huile et les débris abrasifs de la zone de mesure prévue sans rayer le zinc.
- Placez la sonde perpendiculairement et de manière stable contre une section plane de la surface.
- Soulevez et repositionnez la sonde pour effectuer des mesures distinctes ; évitez de la faire glisser sur le revêtement.
- Enregistrez les valeurs individuelles ou la moyenne de l'appareil, ainsi que l'identification du poteau, l'emplacement, l'inspecteur, la date et le numéro de série de l'appareil.
- Comparez le résultat selon la règle définie par le projet pour les mesures locales, les moyennes par éprouvette, les moyennes par lot ou les valeurs minimales.
Le nombre de poteaux et de mesures doit provenir du plan d'inspection ou de la spécification applicable. Si aucune règle d'échantillonnage n'est indiquée, établissez-en une avec l'acheteur ou l'autorité qualité du projet avant la libération. La mesure de chaque poteau peut être justifiée pour un petit lot critique, tandis que les lots de production plus importants exigent généralement une méthode d'échantillonnage documentée.
Ne considérez pas la masse de revêtement et l'épaisseur comme interchangeables
Une source fréquente de désaccord réside dans la différence entre la masse du revêtement et son épaisseur. Les bobines galvanisées en continu sont souvent commandées selon une masse de revêtement par unité de surface, tandis qu'un appareil portatif mesure l'épaisseur en un point local. Ces mesures sont liées, mais ne constituent pas des concepts d'acceptation identiques. Le profil de surface, la répartition du zinc, la texture du substrat et la nature double face de certaines désignations de masse de revêtement influencent tous l'interprétation.
Si un poteau Z a été profilé à partir d'un matériau pré-galvanisé, confirmez si le contrat exige la vérification du revêtement de la bobine d'origine, de la surface du poteau fini, ou des deux. Si le formage, le poinçonnage, le perçage ou le soudage ont altéré le revêtement, l'exigence pertinente peut également traiter de la réparation, des retouches ou de la protection après fabrication. Cette décision ne doit pas être prise uniquement sur la base d'un résultat d'appareil de mesure d'épaisseur.
Examinez les faibles mesures avant de rejeter l'ensemble du lot
Une faible mesure peut indiquer un véritable problème de galvanisation, mais elle peut aussi résulter d'un mauvais contact de la sonde, d'un appareil non étalonné, de la proximité d'un angle, de la rugosité du revêtement ou d'une mesure effectuée sur une zone endommagée. Vérifiez de nouveau la zone avec un instrument nouvellement étalonné, effectuez des mesures sur des surfaces planes voisines et examinez si la couche de zinc est visiblement discontinue.
Si le résultat demeure discutable, isolez les pièces concernées et examinez les enregistrements du lot : traçabilité de la coulée d'acier ou de la bobine, processus de fabrication, préparation de surface, lot de galvanisation, enregistrements de réparation et documents d'inspection finale. Dans la production de glissières de sécurité, la qualité est assurée par la séquence de perçage, pliage, élimination de la rouille, grenaillage lorsque spécifié, essais non destructifs lorsque requis, galvanisation, puis toute peinture ou tout emballage ultérieur. Un contrôle final à l'appareil est utile, mais il ne peut pas corriger une préparation ou une maîtrise du processus insuffisante en amont.
La même rigueur s'applique lorsque des poteaux Z sont fournis avec des systèmes à lisses ondulées pour les autoroutes et les sections routières dangereuses. Par exemple, un système debarrière Armco peut utiliser une protection galvanisée à chaud pour supporter une exposition routière à long terme, tandis que le profil de la lisse est conçu pour absorber l'énergie de collision et guider un véhicule vers sa trajectoire normale. L'inspection anticorrosion des poteaux, lisses et pièces de raccordement doit néanmoins être examinée comme un ensemble coordonné, et non comme des contrôles individuels sans lien entre eux.
Ce qu'un rapport d'inspection utile doit présenter
Une simple déclaration de conformité ou de non-conformité constitue une preuve limitée. Un rapport utile identifie le type de composant et la révision du plan, le numéro de lot, le procédé de galvanisation, le modèle et le numéro de série de l'instrument, l'état d'étalonnage, les emplacements de mesure, les valeurs individuelles ou moyennes, le critère d'acceptation référencé, les observations visuelles et la disposition de tout matériau non conforme. Les photographies sont utiles lorsque des dommages, zones nues, coulures excessives ou zones réparées sont concernés.
Pour les ouvrages en acier routiers sur mesure, l'approche la plus efficace consiste à convenir de ces détails lors de l'établissement du devis et de la revue de conception, avant le début de la production. Les fabricants qui travaillent à partir de plans de projet ou de dessins clients peuvent intégrer la nuance d'acier requise, le schéma de perçage, les dimensions du poteau Z, la méthode de galvanisation, les points d'essai et le dossier documentaire dans le plan de fabrication. Cela réduit le risque de découvrir lors de l'inspection finale que le fournisseur et l'équipe du projet appliquaient des règles de revêtement différentes.
Le jugement final doit se fonder sur la norme spécifiée et sur l'état du produit fini, et non sur une seule valeur isolée de l'appareil. Mesurez soigneusement, échantillonnez des surfaces représentatives, vérifiez l'instrument et accordez une attention particulière aux détails formés et fabriqués. C'est ainsi que l'inspection du revêtement d'un poteau Z galvanisé devient un contrôle significatif de la durée de service en bord de route plutôt qu'un simple exercice administratif.
Laisser une réponse
Besoin de plus de détails ?
Contactez-moi pour obtenir des détails sur la création et la gestion de projets de design, les caractéristiques des projets, ainsi que les services et les prix
Nous contacter
Notre entreprise a été fondée en 1998. Il s’agit d’une entreprise chinoise pionnière intégrant la production et la vente, engagée à fournir des produits en acier de haute qualité à des clients en Chine et à l’étranger.

Service de qualité de premier ordre et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.