






ACTUALITÉS
Liste des catégories
Articles récents
 Une délégation de clients néerlandais visite notre usine afin de faire progresser la coopération européenne dans le domaine des glissières de sécurité routièresOct 10, 2026
 Barrières de sécurité routière en acier : comparaison des revêtements galvanisés pour une exposition à long termeOct 10, 2026
 Comment se procurer des produits de sécurité routière pour des programmes d’entretien routier multisitesOct 10, 2026
Barrières de sécurité routières en acier : comparaison des revêtements galvanisés pour une exposition à long terme
Une barrière de sécurité routière en acier doit conserver sa fonction structurelle pendant des années tout en étant exposée aux eaux de pluie, au sel de déneigement, aux produits de dégivrage, aux chlorures en suspension dans l’air, aux rayons ultraviolets et à la pollution industrielle. En pratique, la protection contre la corrosion n’est pas une décision esthétique prise une fois la conception de la barrière achevée. Elle influe sur les intervalles d’inspection, la planification des réparations, les coûts de remplacement et la fiabilité des composants qui doivent fonctionner correctement lors d’un impact de véhicule.
Pour les équipes d’évaluation technique, la question utile ne consiste pas simplement à savoir si l’acier est galvanisé. Il s’agit de déterminer quel procédé de galvanisation est spécifié, avec quelle régularité le revêtement couvre les détails de fabrication, si le système de revêtement est adapté à la catégorie de corrosivité locale et comment la conformité sera vérifiée avant l’expédition et l’installation. Un revêtement efficace sur une route intérieure sèche peut ne pas offrir la même marge de protection à l’approche d’un pont côtier ou à l’entrée d’un tunnel affectée par des émissions industrielles.
Pourquoi le choix de la galvanisation est important pour les structures routières
Le zinc protège l’acier à la fois par effet barrière et par action sacrificielle. Lorsqu’une rayure localisée expose une petite zone d’acier, le zinc adjacent peut se corroder préférentiellement et réduire le risque de rouille sous film. Cet avantage est particulièrement pertinent pour les glissières de sécurité, poteaux, consoles, éléments de fixation et profilés soumis aux dommages de manutention, aux impacts de débris et à l’entretien périodique.
Cependant, le zinc se consomme avec le temps. La vitesse dépend de l’environnement, de l’humidité retenue, des dépôts de chlorures, des polluants, des cycles de température et des interstices où la saleté et l’eau s’accumulent. C’est pourquoi un évaluateur doit examiner l’ensemble complet plutôt que d’approuver l’épaisseur du revêtement sur un seul coupon plat. Les interfaces de boulons, les trous percés, les bords pliés, les zones de drainage, les zones soudées et les éléments superposés sont des points de départ fréquents des problèmes de corrosion.
Un système de barrières possède également une dimension de sécurité que les ouvrages courants en acier de construction peuvent ne pas avoir. Une corrosion sévère des poteaux, des raccordements ou des jonctions de lisses peut modifier la capacité de la section et le comportement des assemblages. La configuration initiale soumise à des essais de choc, le cas échéant, ne doit pas être considérée comme indépendante de la durabilité : un système corrodé peut ne plus se comporter comme le prévoit la conception configurée.
Les principaux procédés de revêtement et leurs limites pratiques
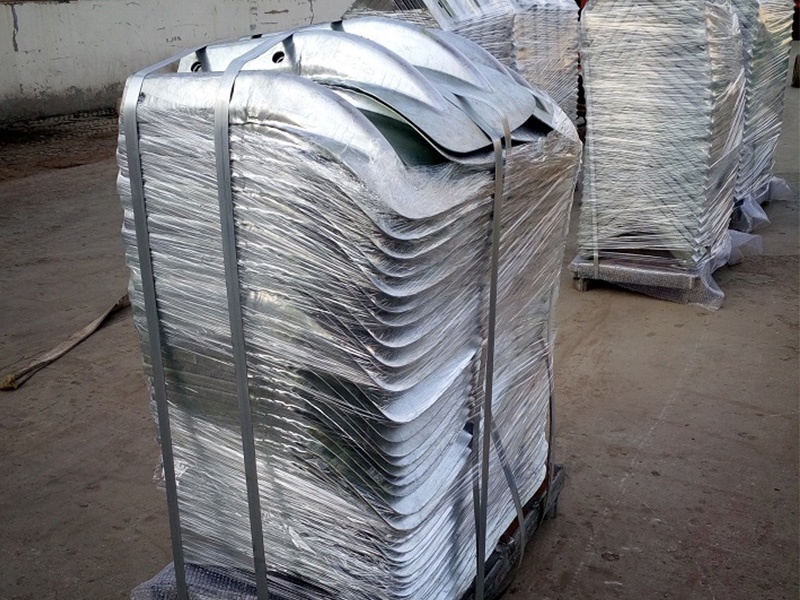
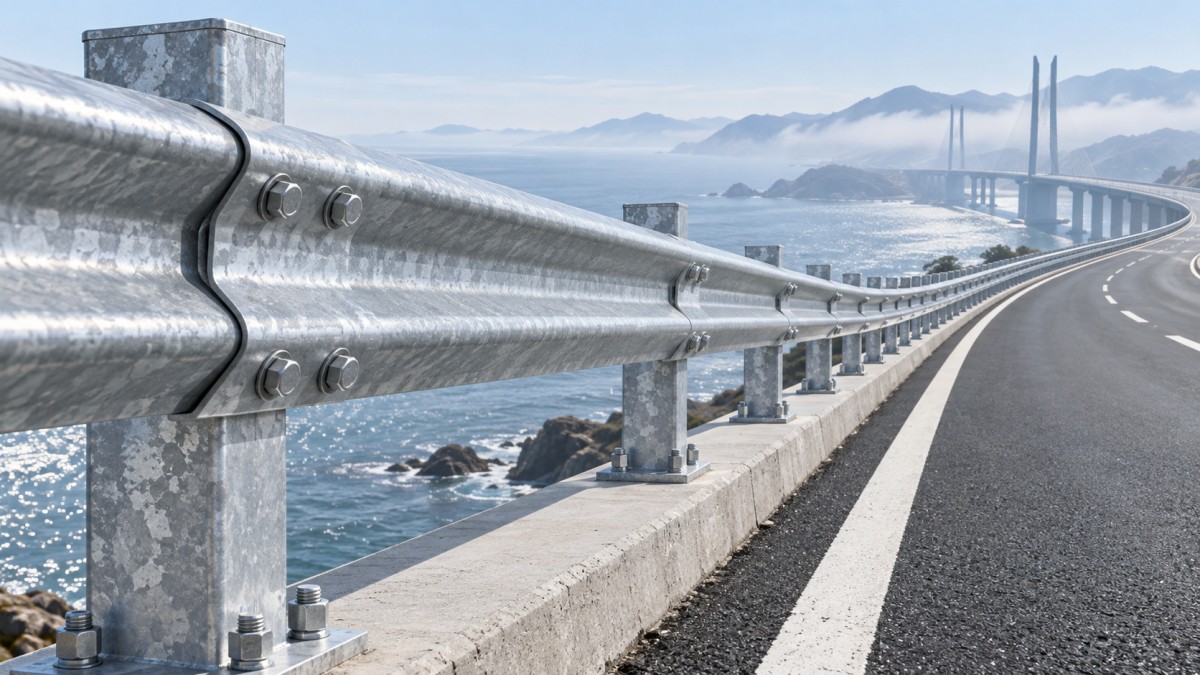
La galvanisation à chaud au trempé est couramment choisie pour les composants fabriqués de barrières routières. Les éléments en acier finis sont immergés dans du zinc fondu, produisant un revêtement lié métallurgiquement qui recouvre les surfaces extérieures et, lorsque les évents et le drainage sont correctement conçus, les zones internes accessibles. Des normes telles que l’ISO 1461 ou l’ASTM A123 sont souvent citées pour les produits fabriqués en fer et en acier galvanisés à chaud, mais les spécifications du projet doivent identifier l’édition applicable, les critères d’acceptation et toute exigence supplémentaire de l’autorité routière.
L’avantage de la galvanisation au trempé est une couverture robuste et complète des poutres, poteaux, consoles et assemblages complexes. Ses limites sont tout aussi importantes : une conception de fabrication inadéquate peut provoquer des zones non revêtues, des fluides de traitement emprisonnés, des déformations, des dépôts rugueux ou des défauts liés au drainage. Les trous, sections creuses, fermetures de soudure et plaques superposées doivent donc être examinés avant la galvanisation, et non lors de l’inspection finale.
La galvanisation à chaud en continu est appliquée à l’acier en bobine avant le formage. Elle peut fournir des revêtements uniformes et contrôlés de zinc ou d’alliage de zinc sur les tôles et feuillards, souvent régis par des normes telles que l’EN 10346, lorsque celle-ci est applicable. Elle est efficace pour les composants produits à partir de tôle formée, mais la découpe, le poinçonnage, le pliage et le soudage créent des zones qui nécessitent une attention particulière. Son adéquation à une barrière de sécurité routière en acier donnée dépend de la géométrie du composant, du procédé de formage, des propriétés de matériau requises et des exigences des normes locales.
L’électrozingage peut produire des revêtements lisses et précisément contrôlés, mais ceux-ci sont généralement plus minces que les revêtements obtenus par les procédés de galvanisation à chaud. Il est davantage utilisé dans des applications protégées ou moins agressivement exposées que dans les équipements lourds de retenue routière fabriqués. Il ne doit pas être accepté comme une alternative équivalente simplement parce que les deux finitions sont appelées « galvanisées ». La masse du revêtement, l’environnement prévu, la fonction du composant et la spécification pertinente doivent justifier cette substitution.
Les revêtements zinc-aluminium-magnésium sont de plus en plus envisagés lorsqu’une résistance accrue à la corrosion est nécessaire, en particulier pour les produits en acier formé et les bords coupés. Leur comportement diffère de celui des revêtements conventionnels en zinc pur, et les déclarations de performance doivent être liées à la norme réelle du produit, à la désignation du revêtement, à la méthode de fabrication et aux conditions d’exposition. Les évaluateurs ne doivent pas supposer qu’une désignation zinc-aluminium-magnésium résout automatiquement les problèmes causés par l’eau stagnante, les recouvrements non étanchés ou des fixations incompatibles.
L’épaisseur seule ne constitue pas l’intégralité de la spécification
L’épaisseur du revêtement est un indicateur utile de durabilité, mais elle doit être interprétée correctement. Un revêtement plus épais fournit généralement une plus grande réserve de zinc, mais il ne peut pas compenser une mauvaise adhérence, une préparation de surface insuffisante, des soudures insuffisamment protégées ou une conception qui retient les chlorures. Les exigences d’épaisseur varient également selon l’épaisseur de l’acier, la norme de galvanisation et les spécifications contractuelles. Il est plus sûr d’indiquer la norme applicable et la méthode d’acceptation que de recopier une valeur nominale en microns issue d’un projet sans rapport.
Avant la galvanisation, la surface en acier nécessite une préparation homogène. Un procédé de production fiable peut inclure l’élimination de la rouille, le nettoyage, le décapage lorsque le procédé l’exige, ainsi qu’une manutention contrôlée afin que les huiles, résidus de soudage, marques de peinture et scories n’entravent pas la formation du revêtement. Le grenaillage ou le sablage peuvent être utilisés dans le processus de fabrication global, mais leur adéquation et leur séquence doivent correspondre au système de revêtement choisi. Pour les pièces critiques de barrières fabriquées, des contrôles dimensionnels et des essais non destructifs peuvent également être appropriés avant que le revêtement n’empêche l’examen direct du métal de base.
Points d’inspection révélant le risque réel lié au revêtement
Un plan d’inspection pratique doit aller au-delà de la confirmation visuelle que la surface paraît argentée et continue. Les mesures d’épaisseur doivent être effectuées à des emplacements représentatifs à l’aide d’un appareil étalonné approprié, et les résultats doivent être consignés par rapport aux exigences contractuelles. Les inspecteurs doivent également rechercher les zones nues, inclusions de cendres, pointes acérées, coulures affectant l’ajustement, écaillage, rugosité excessive sur les faces de raccordement et trous de boulons ou de drainage obstrués.
Une attention particulière est nécessaire au niveau des soudures et des extrémités coupées. La chimie de soudage, la contamination de surface et la séquence de fabrication peuvent influencer l’apparence et l’uniformité du revêtement. Si les retouches sont autorisées, la méthode, la préparation, le matériau de réparation compatible, les exigences minimales relatives à la zone réparée et la documentation doivent être convenus à l’avance. L’application sur site de peinture sur de la rouille ne remplace pas une procédure définie de réparation de galvanisation.
Les éléments de fixation nécessitent leur propre examen. Une poutre correctement revêtue raccordée à des boulons, rondelles ou ancrages insuffisamment protégés peut voir la corrosion apparaître d’abord au niveau de l’assemblage. Le revêtement spécifié pour les fixations, l’ajustement des filetages après galvanisation et la compatibilité des matériaux doivent être vérifiés en tant qu’ensemble. Cela devient plus critique dans les zones humides des ponts, les ouvertures de terre-plein central et les emplacements exposés à des projections répétées de sel.
Quand un système duplex est justifié
Un système duplex combine la galvanisation avec un revêtement de peinture ou de poudre. Il mérite d’être envisagé lorsque l’exposition est sévère, lorsqu’une visibilité d’avertissement est requise ou lorsqu’un projet exige une apparence définie. La couche de peinture limite la consommation de zinc, tandis que la couche de zinc protège l’acier si la couche de finition est endommagée. Toutefois, les performances d’un système duplex dépendent fortement du conditionnement de surface, de la compatibilité des revêtements, de la couverture des arêtes, du contrôle de la polymérisation et des procédures de réparation après installation.
Par exemple, les emplacements d’autoroute à haut risque peuvent nécessiter un profilé de poutre à forte rigidité et résistance aux chocs, ainsi qu’une stratégie anticorrosion adaptée à l’environnement. Lapoutre-caisson ouverte de 4,8 m utilise une section rectangulaire creuse fabriquée à partir de tôles d’acier laminées à chaud de haute qualité et peut être fournie avec des finitions zinc-aluminium-magnésium ou revêtues de poudre, y compris des couleurs d’avertissement. Son objectif déclaré de longue durée de service dans des conditions côtières ou de brouillard salin élevé doit néanmoins être vérifié par rapport à la classification d’exposition réelle du projet, aux détails d’installation et aux hypothèses de maintenance.
Spécifier le procédé de fabrication avant d’approuver la finition
La protection contre la corrosion doit être intégrée au dossier de fabrication dès l’étape des plans. Cela comprend la confirmation de la géométrie des poutres, des emplacements de poinçonnage et de perçage, des rayons de pliage, des détails de soudage, des dispositions d’évent et de drainage pour les éléments creux, des tolérances après galvanisation et des zones nécessitant un masquage ou un assemblage après revêtement. Un fournisseur capable de travailler à partir des plans du projet ou des dessins de fabrication peut coordonner le devis, la revue de conception, la fabrication, la galvanisation, la peinture et l’assistance à l’installation autour de ces interfaces, plutôt que de les traiter comme des transactions distinctes.
Pour une spécification techniquement défendable de barrière de sécurité routière en acier, définissez séparément la norme applicable aux performances de la barrière et la norme de protection contre la corrosion ; identifiez l’environnement d’exposition ; exigez des enregistrements d’inspection traçables ; et précisez si les réparations, les systèmes de peinture ou les revêtements alternatifs en alliage de zinc sont autorisés. Cette approche fournit aux évaluateurs une base plus claire pour comparer les offres et réduit le risque qu’un coût initial de revêtement plus faible devienne rapidement un problème d’entretien sur la route.
Laisser une réponse
Besoin de plus de détails ?
Contactez-moi pour obtenir des détails sur la création et la gestion de projets de design, les caractéristiques des projets, ainsi que les services et les prix
Nous contacter
Notre entreprise a été fondée en 1998. Il s’agit d’une entreprise chinoise pionnière intégrant la production et la vente, engagée à fournir des produits en acier de haute qualité à des clients en Chine et à l’étranger.

Service de qualité de premier ordre et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.