






ACTUALITÉS
Liste des catégories
Articles récents
 Comment vérifier l'épaisseur de l'acier des glissières de sécurité à profil W à la livraisonSep 16, 2026
 Quelles sont les causes du desserrage des entretoises de glissière de sécurité à profil W au fil du tempsSep 16, 2026
 Une glissière de sécurité à profil W peut-elle suivre une courbe horizontale serrée ?Sep 16, 2026
Comment vérifier l’épaisseur de l’acier des glissières de sécurité à profil W à la livraison
La vérification de l’épaisseur de l’acier des glissières de sécurité à profil W à la livraison n’est pas une simple formalité administrative. La capacité de la lisse à se déformer de manière contrôlée, à transférer les charges à travers le système et à résister à une corrosion prématurée dépend du matériau réellement livré sur le projet, et non uniquement du matériau indiqué dans un devis ou un certificat d’usine.
Pour les responsables qualité et sécurité, le défi tient au fait qu’un panneau de glissière présente des ondulations formées, des trous poinçonnés, des surfaces galvanisées et des zones localement affectées par le pliage. Une mesure rapide en un seul point pratique peut être trompeuse. Une réception fiable exige une distinction claire entre l’épaisseur de l’acier de base et l’épaisseur du revêtement, un plan de mesure reproductible et des enregistrements traçables jusqu’au lot livré.
Commencez par l’exigence contractuelle, et non par l’instrument de mesure
Avant d’ouvrir une botte, identifiez l’épaisseur exigée par le bon de commande, les plans approuvés, les spécifications du projet et la norme applicable. Le terme « épaisseur » peut désigner l’épaisseur nominale du métal de base, l’épaisseur minimale du métal de base, l’épaisseur totale après galvanisation ou une autre valeur définie. Ces notions ne sont pas interchangeables.
Un panneau à profil W est normalement formé à partir d’acier plat, puis galvanisé à chaud. Si l’exigence concerne la capacité structurelle, la valeur pertinente est généralement l’épaisseur de l’acier avant l’application du revêtement de zinc. Un micromètre standard placé sur la surface galvanisée finie mesure l’acier plus le revêtement. Ce résultat peut être utile pour un contrôle préliminaire, mais il ne doit pas être automatiquement considéré comme la valeur de l’acier de base.
L’inspecteur doit également confirmer si la norme spécifiée régit l’ensemble du système de retenue routier ou uniquement le matériau de la lisse. Par exemple, AASHTO M180 est couramment citée pour les glissières de sécurité en tôle d’acier ondulée, tandis que les documents locaux du projet peuvent ajouter des exigences relatives aux dimensions, à la galvanisation, aux trous de boulons, aux essais, au marquage ou à l’échantillonnage de réception. Lorsqu’une spécification brésilienne est concernée, le projet doit préciser l’exigence ABNT exacte et l’édition appliquée, plutôt que de se fier uniquement à une désignation générale de norme.
Répartissez les documents en trois contrôles
Une bonne inspection de réception combine l’examen documentaire et la vérification physique. Aucun des deux ne suffit isolément. Les certificats peuvent confirmer le matériau d’entrée prévu, tandis que les mesures permettent d’établir si les composants livrés sont conformes à cette documentation.
- Examen de la commande et des plans : confirmez le profil du panneau, l’épaisseur nominale, la nuance d’acier si elle est spécifiée, le système de revêtement, la longueur, le schéma des trous et les tolérances admises.
- Examen de la traçabilité : comparez les étiquettes des bottes, les numéros de coulée, les numéros de lots de production, les listes de colisage et les certificats d’essais d’usine. Un certificat sans lien clair avec les bottes livrées a une valeur limitée.
- Inspection physique : vérifiez les dimensions, l’épaisseur, l’état du revêtement, la qualité des trous, les dommages et l’uniformité visible de l’ensemble de la livraison.
N’acceptez pas un certificat simplement parce qu’il indique une épaisseur acceptable. Vérifiez que le document identifie la bobine, la tôle ou le lot de production concerné et que les quantités peuvent raisonnablement être rapprochées de la livraison. Les bottes mixtes sont une source fréquente de confusion, en particulier lorsque les lisses, les composants terminaux, les poteaux et la quincaillerie sont livrés ensemble.
Utilisez la méthode appropriée pour l’acier de base et le revêtement de zinc
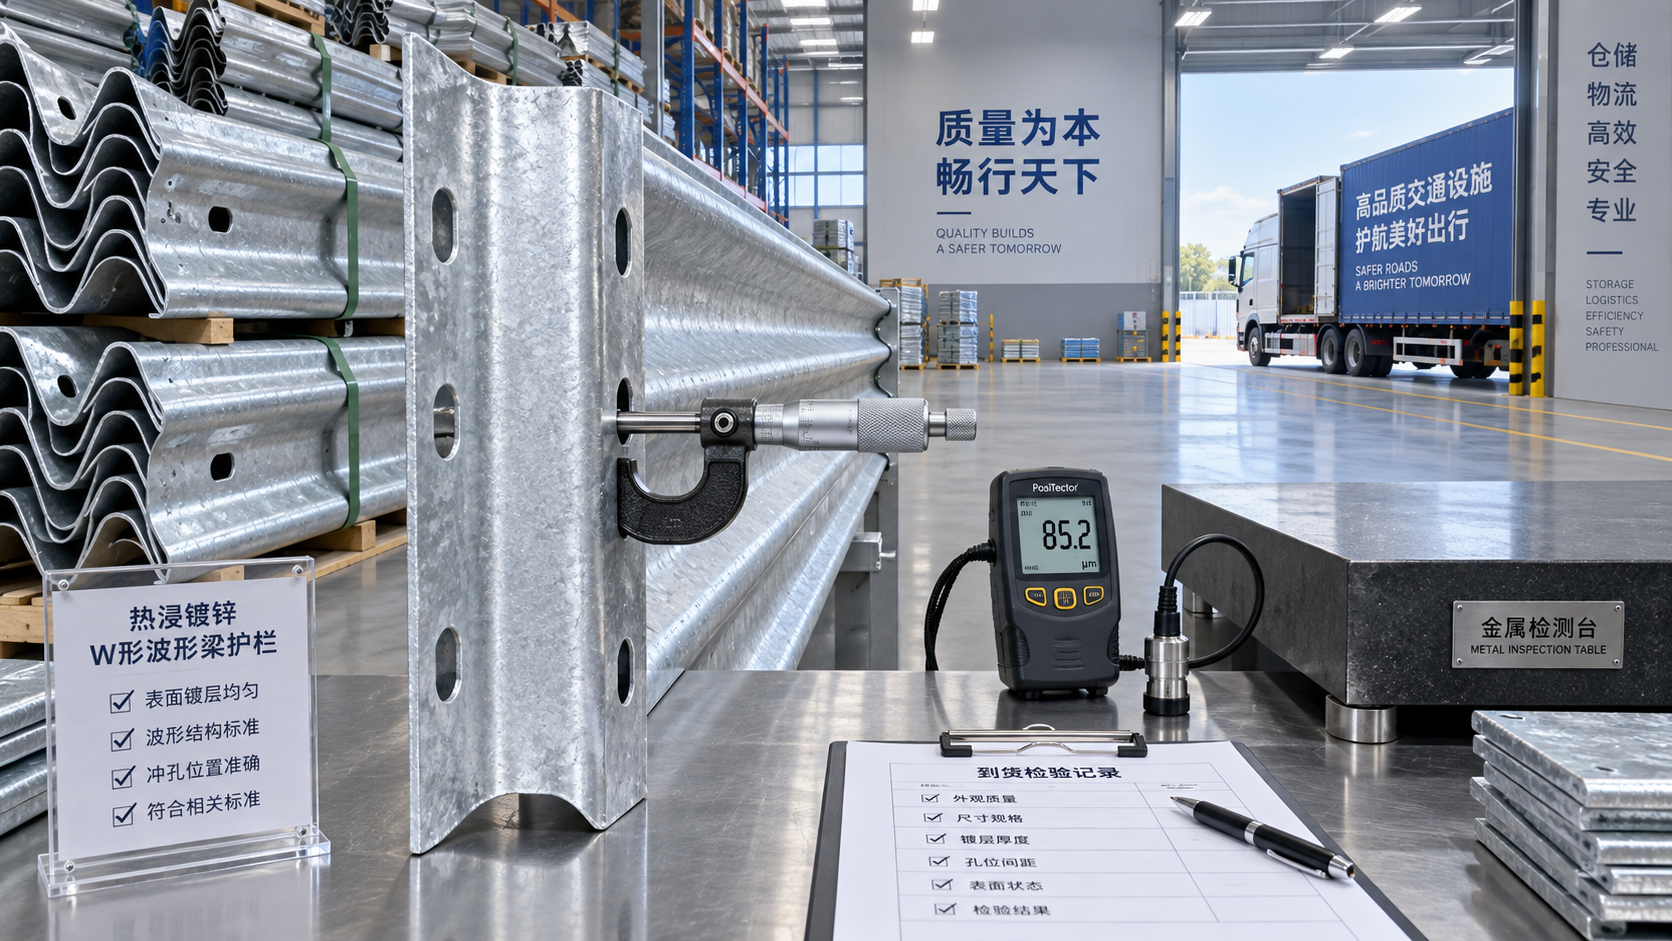
Pour l’inspection à réception des glissières de sécurité à profil W, un micromètre extérieur étalonné est souvent l’outil le plus pratique pour un contrôle dimensionnel rapide. Il doit disposer de touches de mesure adaptées, d’une profondeur de col suffisante pour l’emplacement choisi et d’un statut d’étalonnage conforme à la procédure qualité du projet. Les pieds à coulisse numériques sont utiles pour les dimensions globales, mais sont généralement moins adaptés qu’un micromètre lorsqu’une vérification précise de l’épaisseur est requise.
La galvanisation étant incluse dans la lecture, les valeurs du micromètre doivent être utilisées avec prudence. Si le projet exige la vérification de l’acier de base après galvanisation, la procédure d’acceptation doit indiquer comment le revêtement est pris en compte. Selon le contrat et les équipements disponibles, cela peut impliquer l’essai d’une éprouvette désignée, la mesure séparée du revêtement à l’aide d’une jauge d’épaisseur magnétique appropriée, ou l’utilisation d’une méthode de laboratoire convenue. Retirer le zinc d’un panneau fini choisi arbitrairement uniquement pour obtenir une lecture de l’acier peut créer un risque de corrosion et ne doit pas être fait sans méthode approuvée.
Une jauge d’épaisseur de revêtement magnétique est conçue pour estimer la couche de zinc sur l’acier ferreux. Elle est utile pour vérifier l’uniformité de la galvanisation et détecter les zones de revêtement suspectes, faibles ou irrégulières. Elle n’indique pas directement à l’inspecteur si l’acier sous-jacent satisfait à l’épaisseur spécifiée. Enregistrez les lectures d’acier et de revêtement comme résultats distincts.
Où mesurer sur un panneau à profil W
L’emplacement de mesure est aussi important que le choix de l’instrument. Évitez de mesurer uniquement au sommet de l’ondulation, sur un rayon de pliage prononcé, sur un bord ou dans la zone immédiatement autour d’un trou poinçonné. Ces emplacements peuvent produire des lectures instables ou refléter une déformation locale due au formage et au poinçonnage.
À moins que la spécification applicable ne fournisse ses propres emplacements, effectuez les lectures sur des zones raisonnablement planes et accessibles de l’âme, éloignées des trous, des extrémités coupées, des plis prononcés, des étiquettes, des soudures et des dommages évidents liés à la manutention. Mesurez plusieurs points sur chaque lisse sélectionnée et échantillonnez des lisses provenant de différentes bottes, pas seulement les panneaux supérieurs d’une pile. Si la fourniture comprend différentes longueurs de lisses ou différents lots de production, traitez-les comme des populations distinctes à des fins d’inspection.
La quantité d’échantillons doit suivre le plan d’inspection du projet ou la norme applicable. Lorsqu’aucune règle d’échantillonnage n’a été établie, l’équipe de réception doit en convenir avant la livraison et l’appliquer de manière cohérente. Il est judicieux d’augmenter le nombre de contrôles en présence de numéros de coulée mixtes, d’un aspect de surface irrégulier, d’une traçabilité manquante ou d’un résultat antérieur non conforme.
Une séquence pratique de réception
L’inspection est plus facile lorsqu’elle est réalisée avant que les lisses ne soient réparties sur le site. Gardez les bottes accessibles jusqu’à ce que la décision initiale de libération soit prise. Une séquence pratique consiste à photographier les étiquettes des bottes, attribuer une référence d’inspection, sélectionner des échantillons dans l’ensemble de la livraison et enregistrer chaque lecture par rapport à la botte ou au lot concerné.
- Vérifiez la quantité, le profil de la lisse, la longueur nominale, la disposition des trous et les dommages visibles par rapport à la liste de colisage et aux plans.
- Confirmez que l’identification des bottes correspond aux certificats et aux enregistrements de production.
- Nettoyez uniquement les saletés ou l’humidité non adhérentes de la zone de mesure ; ne meulez ni n’abrasiez le revêtement galvanisé lors d’un contrôle de routine.
- Mettez le micromètre à zéro, effectuez des lectures répétées aux emplacements définis et enregistrez les valeurs réelles plutôt que d’écrire uniquement « conforme ».
- Vérifiez séparément l’état du revêtement afin de détecter les zones nues, les accumulations rugueuses de zinc, les coulures, la rouille blanche de stockage ou les dommages dus aux chocs durant le transport.
- Mettez les bottes suspectes en attente jusqu’à ce que le fournisseur, l’entrepreneur et le représentant qualité du projet conviennent d’une décision.
Le rapport d’inspection doit indiquer l’identification de l’instrument, la date d’échéance de l’étalonnage, l’inspecteur, la date de livraison, la référence du projet, les emplacements d’échantillonnage, les lectures, les références documentaires et la décision prise. Ce niveau de détail est particulièrement utile si des variations entre panneaux sont constatées ultérieurement lors de l’installation ou si une autorité routière demande des preuves de maîtrise des matériaux.
Problèmes d’épaisseur que l’inspection visuelle peut ne pas détecter
Une lisse peut paraître robuste tout en étant inadaptée au système spécifié. La galvanisation peut donner à une tôle plus mince une apparence solide, et une surface propre ne confirme pas le matériau situé en dessous. À l’inverse, un résultat de micromètre légèrement différent ne démontre pas nécessairement une non-conformité si la base d’acceptation, la contribution du revêtement, la tolérance et l’emplacement de mesure ne sont pas compris.
D’autres signes d’alerte méritent une attention particulière même lorsque les lectures d’épaisseur semblent acceptables : trous allongés ou mal alignés, ondulations aplaties, fissures aux plis, géométrie de panneau irrégulière, enfoncements profonds dus à la manutention et zones où le zinc a été endommagé après galvanisation. La performance d’une glissière de sécurité dépend de l’interaction entre la lisse, les poteaux, les entretoises, les fixations, les extrémités et la géométrie d’installation. Une épaisseur de tôle conforme à elle seule ne peut compenser des composants incorrects ou un assemblage sur site inadéquat.
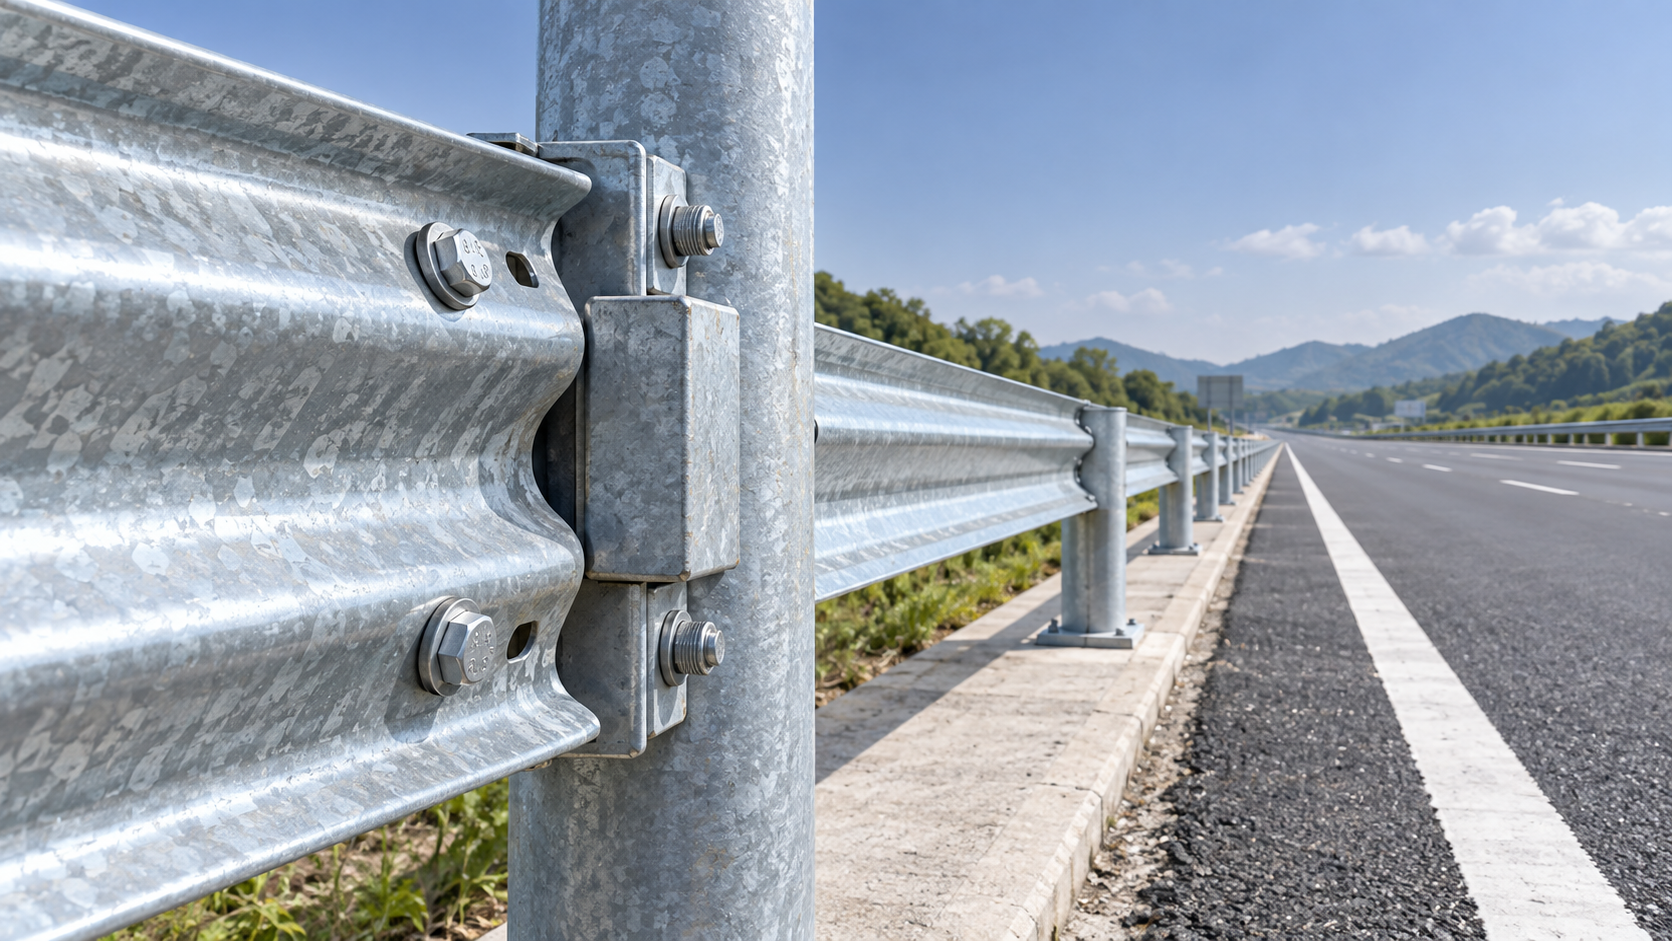
Pour les projets utilisant des systèmes conformes aux exigences ABNT 6971 ou AASHTO M180, l’examen doit aller au-delà du panneau à profil W. Le type de poteau prévu, la disposition des raccords, la quincaillerie, l’exigence de galvanisation et la configuration installée doivent tous correspondre à la conception approuvée. Cela est particulièrement pertinent sur les sections routières dangereuses, où la barrière est censée absorber l’énergie d’impact et guider un véhicule vers sa trajectoire normale.
Lorsque les contrôles de fabrication du fournisseur sont importants
L’inspection à la livraison est le dernier point de contrôle pratique, mais ce n’est pas le seul point de contrôle qualité. De meilleurs résultats commencent par les contrôles de fabrication : vérification de l’acier entrant, maîtrise du perçage et du pliage, élimination des contaminants avant galvanisation, contrôle des dimensions après formage et maintien de la traçabilité jusqu’à l’emballage. Lorsque les plans exigent des étapes de fabrication supplémentaires, telles que le grenaillage, les essais non destructifs, la peinture ou un dérouillage spécialisé, ces activités doivent être documentées conformément à l’exigence applicable plutôt que supposées à partir d’une description générale du procédé.
Par exemple, laglissière de sécurité Brésil ABNT 6971 est spécifiée pour les applications autoroutières et les sections dangereuses avec une protection par galvanisation à chaud, et fait référence à ABNT 6971 et AASHTO M180. Son espérance de durée de service déclarée de plus de 20 ans doit être interprétée dans le contexte de l’environnement du projet, de l’exigence de revêtement, de la qualité d’installation et de l’exposition liée à la maintenance. La vérification de l’épaisseur reste un élément de confirmation que le système livré correspond à la conception approuvée.
Si les lectures sont limites, si la documentation est incomplète ou si la spécification du projet n’est pas claire concernant l’épaisseur revêtue par rapport à l’épaisseur non revêtue, ne résolvez pas la question par un jugement informel dans la zone de déchargement. Mettez le matériau concerné en attente, identifiez le lot concerné et demandez une clarification technique écrite. Une méthode d’acceptation définie protège l’équipe du projet, le fournisseur et, en définitive, les usagers de la route qui comptent sur la barrière pour fonctionner conformément à sa conception.
Laisser une réponse
Besoin de plus de détails ?
Contactez-moi pour obtenir des détails sur la création et la gestion de projets de design, les caractéristiques des projets, ainsi que les services et les prix
Nous contacter
Notre entreprise a été fondée en 1998. Il s’agit d’une entreprise chinoise pionnière intégrant la production et la vente, engagée à fournir des produits en acier de haute qualité à des clients en Chine et à l’étranger.

Service de qualité de premier ordre et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.